




Лінія з виробництва плит силікатного кальцію
Автоматизована лінія з виробництва силікатно-кальцієвих плит: розробка під ключ для комерційного-високопродуктивного виробництва
Комерційна лінія з виробництва плит із силікатного кальцію повинна забезпечувати набагато більше, ніж безперервне формування листів. Для виробників будівельних матеріалів, які постачають міжнародним дистриб’юторам, оптовикам і EPC-підрядникам, довгострокова-конкурентоспроможність на ринку залежить від трьох операційних основ: точного контролю розмірів і щільності в партіях, нульового структурного розшарування та суворої мінімізації споживання теплової та електричної енергії на квадратний метр.
Shineye надає комплексні--рішення для виробництва плит із силікатного кальцію — інтеграція збагачення сировини та мокрого подрібнення, автоматизоване-дозування-ваги, кондиціонування суспензії, Hatschek/Flow-при формуванні листів, вакуумне зневоднення, кілька-денне гідравлічне пресування, попереднє-затвердіння,-автоклавування парою під високим тиском, сушіння, калібрування поверхні, точне різання та автоматизоване палетування в повністю синхронізовану екосистему.
Замість того, щоб нав’язувати стандартне --стандартне обладнання на унікальну місцеву сировину, ми проектуємо кожну лінію відповідно до вашої цільової щільності плити (0,8–1,7 г/см³), необхідної річної продуктивності (від 2 мільйонів до 10+ мільйонів м²), місцевої чистоти кремнезему/вапна та бажаного рівня автоматизації.


Комерційні програми та класифікації плат
Виробничі системи Shineye можна налаштувати для виробництва повного спектру комерційних сортів плит:


Плити середньої-щільності (0,8–1,2 г/см³)
Розроблено переважно для внутрішніх перегородок, акустичних стель і вогнетривких стін. Відрізняється високою працездатністю, легкою{1}}фіксацією гвинта та чудовою теплоізоляцією.
Плити високої-щільності-навантажень (1,2–1,7 г/см³)
Розроблено для -ударного облицювання зовнішніх стін, облицювання тунелів і вологих{1}}приміщень. Має чудову міцність на вигин, над-низьке водопоглинання та стійкість до замерзання-відтавання відповідно до міжнародних будівельних норм.
Плити, неармовані -азбестовим волокном-
Повністю відповідає вимогам екологічної безпеки, замінюючи небезпечні мінеральні волокна очищеною целюлозною целюлозою, лугостійким скловолокном або синтетичними мікро-волокнами для структурної цілісності.
Стандартні та спеціальні розміри
Розроблено для підтримки стандартних регіональних панелей, зокрема 1220 × 2440 мм, 1200 × 2400 мм і 610 × 1220 мм, із можливістю регулювання товщини від 4 мм надтонких стельових панелей до 30 мм важких конструкційних плит.
Тестування перед котируванням машин
Ми аналізуємо кварцовий пісок, кварцові відходи або золу-винесення на чистоту SiO₂, забруднення залізом і розподіл частинок за розміром. Кварцовий пісок має бути вологим-подрібненим до дрібності менше або дорівнює 8% залишку на ситі 200 меш (74 мкм), щоб гарантувати повний гідротермальний синтез під час автоклавування.
Негашене вапно та цемент забезпечують реактивне джерело кальцію. Ми вимірюємо швидкість гасіння, криві підвищення температури та залишковий невипалений вапняк, щоб запобігти утворенню вільних-вапняних кишень, які спричиняють-розтріскування плити після встановлення.
Для оптимізації фібриляції волокна целюлозна маса повинна пройти контрольоване механічне рафінування (повільність вимірюється при 20–35 градусів SR). Належне з’єднання волокон утримує вологу суспензію разом під час вакуумного зневоднення та пресування.
Перероблена суспензія перевіряється на вміст розчинених солей, рівнів рН і завислих речовин, щоб запобігти передчасній флокуляції суспензії або хімічному впливу під час гідро-термічного затвердіння.

Оцінка окремих формуючих машин ізольовано є пасткою для інвесторів заводів. Високошвидкісна-система-формування аркушів марна, якщо ємність автоклава чи лінія сушіння створюють вузьке місце. Shineye синхронізує кожен етап виробничої послідовності:
Подрібнення сировини → Автоматичне дозування → Перемішування суспензії → Формування листа (Hatschek/Flow-on) → Вакуумне зневоднення → Накопичення стека → Гідравлічне пресування → Тунель попереднього затвердіння → Виймання з форми та вакуумне укладання → Затвердіння в автоклаві → Безперервне сушіння → Шліфування поверхні та обрізка → Контроль якості → Автоматичне обв'язування
Матриця контролю якості та міжнародні стандарти
|
Пункт перевірки |
Фокус технічного тестування |
Комерційна та B2B актуальність |
|
Розміри |
Довжина, ширина та квадрат |
Допомагає запобігти зміщенню з’єднань і зменшує затримки встановлення на робочому місці |
|
Товщина |
Багато{0}}точкове вимірювання товщини та допуск |
Підтримує рівномірне розміщення в певних системах стін, стелі та каркасу |
|
Суха щільність |
Суха -маса на одиницю об’єму |
Забезпечує основу для класифікації продуктів і допомагає контролювати вагу та ефективність-ізоляції |
|
Міцність на згин |
Модуль розриву (MOR) за відповідних вологих/сухих умов |
Вказує на стійкість дошки до згинання, навантажень і навантажень, пов’язаних із-експлуатацією |
|
Вміст вологи |
Кінцева залишкова вологість (%) |
Допомагає контролювати вагу відправлення, стабільність при зберіганні та-псування, пов’язане з вологістю |
|
Водопоглинання |
Поглинання води після відповідного випробування зануренням |
Надає дані для оцінки придатності для вологих або{0}}застосувань, які піддаються впливу вологи |
|
Рух вологи |
Зміна лінійних розмірів за певних умов вологості |
Допомагає оцінити стабільність розмірів і зменшити ризик{0}}пов’язаних із рухом проблем суглобів після встановлення |
|
Не{0}}горючість |
Перевірка-реагування на пожежу відповідно до чинного стандарту |
Підтримує класифікацію-пожежних характеристик, якщо продукт перевірено та сертифіковано відповідно до відповідних вимог |
Застосовні міжнародні стандарти продукції
ASTM C1185 / ASTM C1288
Стандартні методи випробування дискретних не{0}}азбестоволокнистих{1}}плоских листів, що оцінюють міцність на вигин, щільність, водопоглинання та рух вологи.
EN 12467
Європейський стандарт для фібро{0}}цементних плоских листів із визначенням категорій (категорія A, B, C, D) на основі стійкості до погодних умов, класів міцності на вигин (класи 1–5) і допусків на розміри.
ISO 8336
Міжнародні специфікації для плоских фібро{0}}цементних листів, які використовуються у внутрішніх і зовнішніх конструкціях.
Дизайн логістики, упаковки та оптової дистрибуції
Важкі-експортні палетування
Плити укладаються на спеціальні-дерев’яні або фуміговані композитні піддони, оснащені пластиковими захисними кутами, загорнуті в -вологозахисну стрейч-плівку та зв’язані високо-пружною ПЕТ стрічкою.
Оптимізація завантаження контейнера
Розміри піддонів попередньо-розраховуються відповідно до площі контейнерів High Cube 20 і 40 футів, щоб максимізувати тоннаж без перевищення обмежень ваги регіональних автомобільних перевезень.
Пам'ять рецептів для повторних відправлень
Збережені цифрові виробничі журнали PLC гарантують, що замовлення, виготовлене через два роки, точно відповідає кольором, щільності та товщині допуску сьогоднішньої доставки.
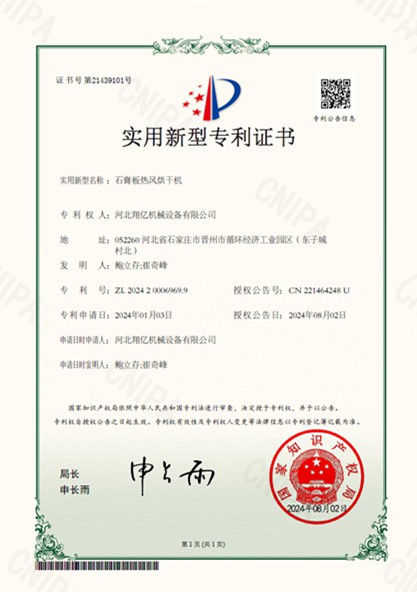
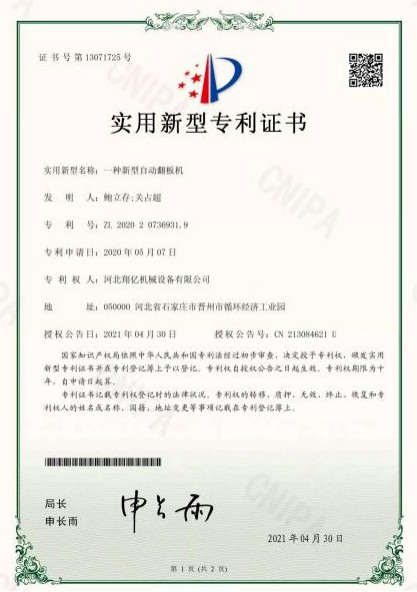
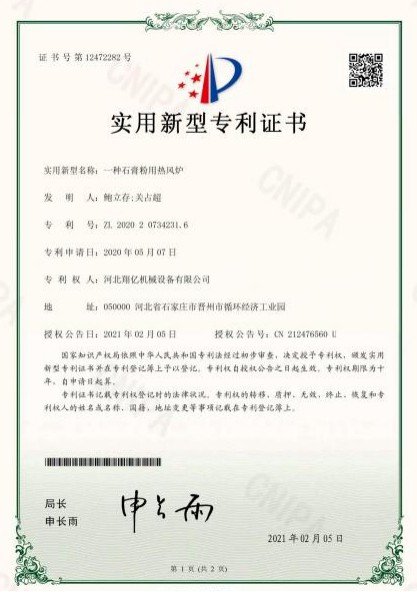
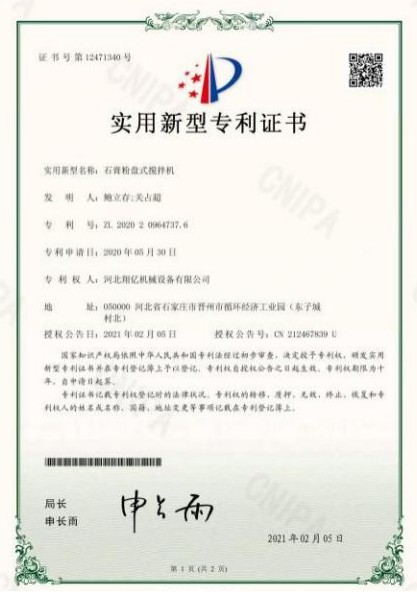
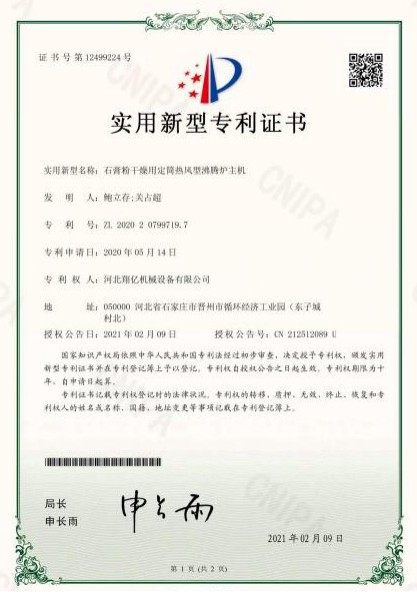
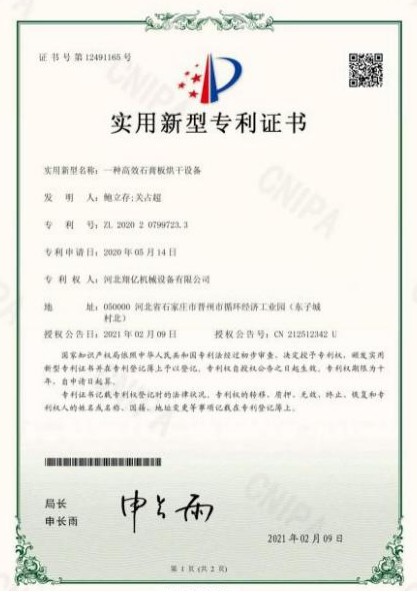
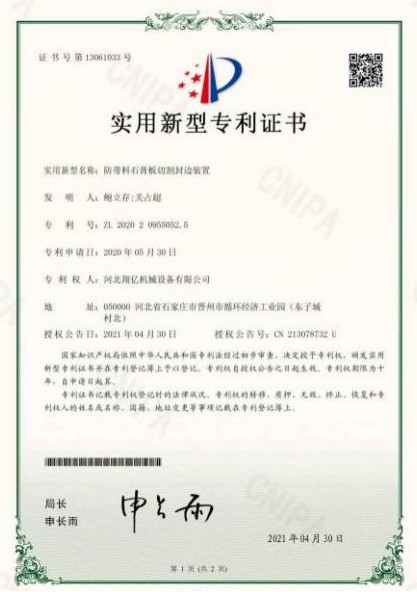
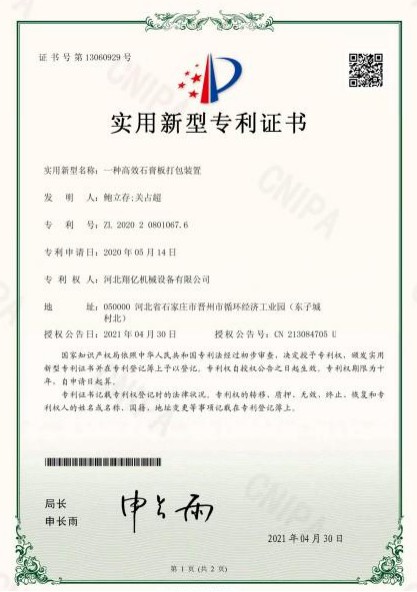
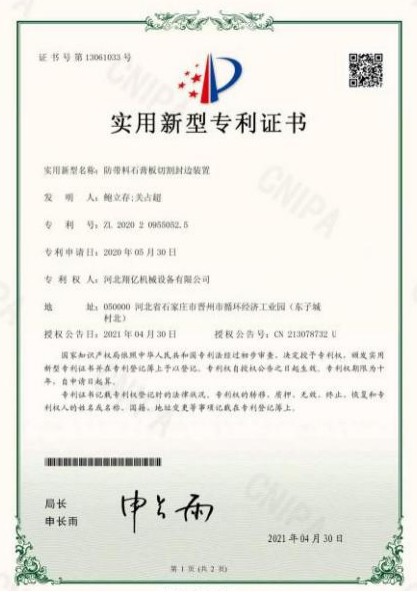
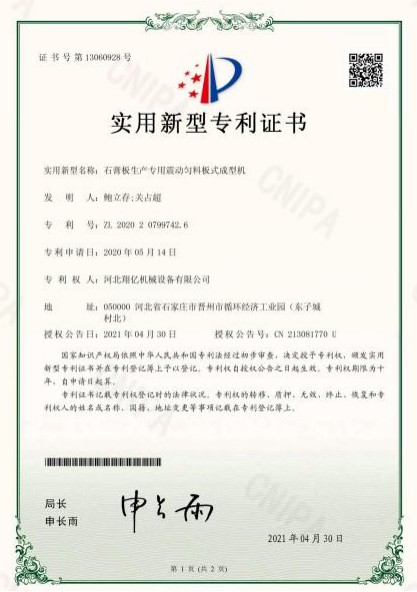
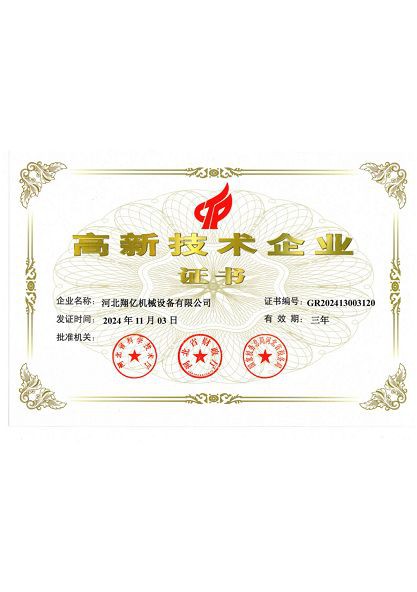
Наш сертифікат
FAQ
Shineye Mach Co., Ltd. є одним із найнадійніших виробників і постачальників лінії виробництва силікатних плит кальцію в Китаї, а також підтримує індивідуальні послуги за розумною ціною. Будь ласка, не соромтеся придбати вдосконалену лінію для виробництва силікатно-кальційової плити, виготовлену в Китаї, на нашому заводі. Щоб отримати пропозицію, зв’яжіться з нами зараз.